- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
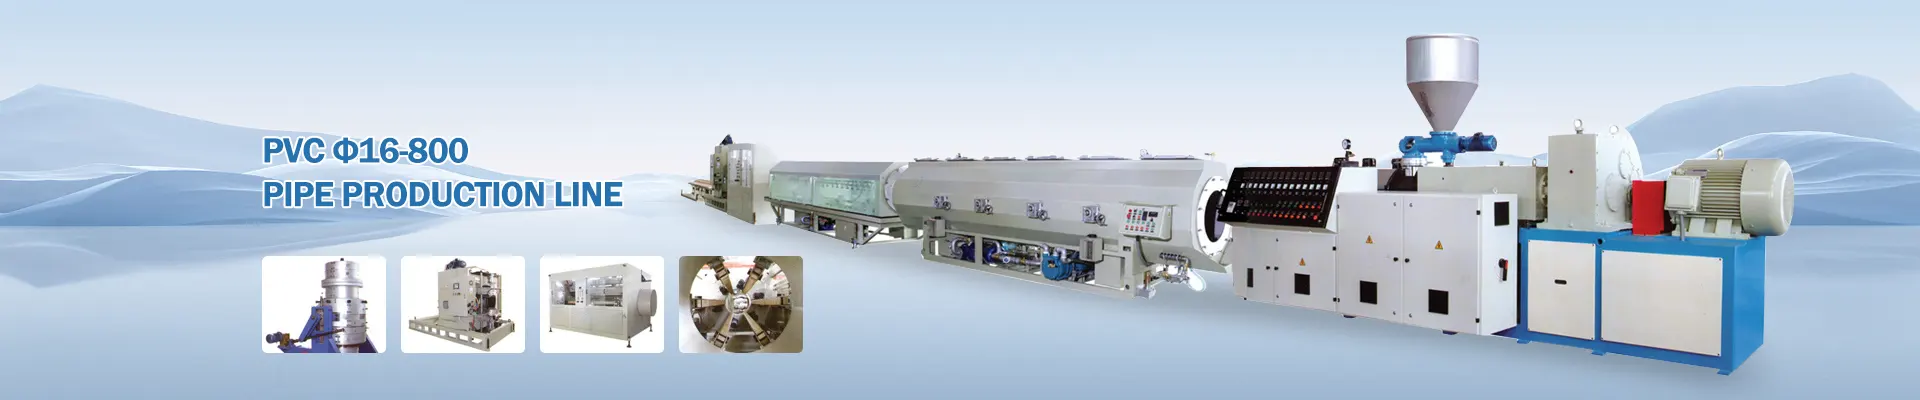
PS линия за екструдиране на листове: Често срещани производствени проблеми и практически решения за стабилно качество на листа
Линии за екструдиране на листа от полистирен (PS).се използват широко в индустрията за обработка на пластмаси, но в действителното производство всеки етап - от подготовката на суровината до навиването - може да създаде проблеми, които засягат качеството и ефективността. Тази статия разглежда често срещани неизправности, техните първопричини и практически мерки за противодействие въз основа на оперативен опит от първа линия, като помага на производствените екипи да диагностицират проблемите бързо и да оптимизират процесите ефективно.
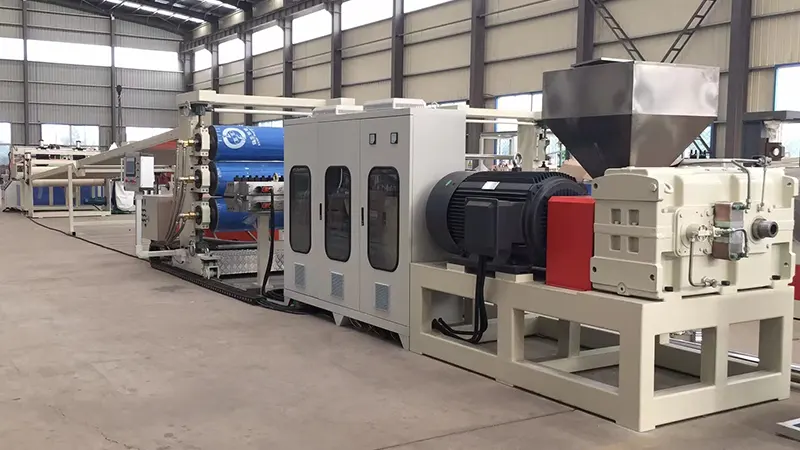
1. Подготовка на суровината: Практически съображения
Проблем 1: Сребърни ивици или мехурчета по повърхността на листа
Това е класически признак за прекомерна влага. PS е леко хигроскопичен; дори малки количества влага ще се изпарят при температури на топене, причинявайки сребърни петна по повърхността или вътрешни мехурчета в готовия лист.
Решения:
-
Уверете се, че системата за сушене функционира правилно. Препоръчителни условия за сушене: 75–80°C за 2–3 часа.
-
Когато рестартирате след изключване, прочистете първата част от стопилката, за да предотвратите навлизането на замърсен с влага материал в матрицата.
-
Във влажни сезони удължете времето за сушене и редовно следете съдържанието на влага. Целевото ниво на влага трябва да бъде под 0,05%.
Проблем 2: Влошени механични свойства от прекомерно използване на повторно смилане
Използването на подрязване на ръбове и скрап е ефективна мярка за спестяване на разходи, но повторното смилане претърпява термично разграждане с всеки цикъл на обработка, което води до разкъсване на веригата. Това води до крехки листове с намалена якост на удар.
Решения:
-
Поддържайте съдържанието на повторно смилане между 15% и 25%, коригирайки въз основа на изискванията на продукта. За прозрачни листове с висока чистота, намалете допълнително пропорцията или избягвайте изцяло повторно смилане.
-
Изсушете и почистете от праха, стрийте отново старателно преди употреба, за да предотвратите замърсяване.
-
Помислете за добавяне на модификатори на удара, за да компенсирате загубата на якост, причинена от повторно шлайфане.
2. Секция за екструдиране: Често срещани проблеми и корекции
Проблем 3: Колебания на мощността, водещи до неравномерна дебелина на листа
Това е често срещан проблем в системата за екструдиране, обикновено свързан с нестабилна скорост на шнека, непостоянно подаване или колебания в температурите на варела.
Стъпки за отстраняване на неизправности:
-
Проверете за "мост" в захранващия бункер (материалът виси нагоре и не тече надолу). Инсталирайте прекъсвач на мост или преминете към принудително хранене, ако е необходимо.
-
Проверете температурните настройки по дължината на цевта на екструдера. Прегряването в захранващата зона може да причини преждевременно топене и нестабилно подаване.
-
Инсталирайте помпа за стопилка между екструдера и матрицата. Той ефективно изолира колебанията на налягането на пулсациите на винта, като осигурява постоянно входно налягане на матрицата - това е една от най-ефективните инвестиции за прецизност на дебелината.
Проблем 4: Разграждане на стопилката и пожълтяване от прекомерна температура
PS има относително тесен прозорец за обработка. Над 240°C термичното разграждане става значително, което се проявява като пожълтяла стопилка и намалена прозрачност.
Решения:
-
Задайте температурите на варела с постепенен градиент от зоната на захранване към зоната на дозиране, като максималната температура се поддържа на 220–230°C.
-
Проверете скоростта на винта — прекомерното срязване от високи обороти генерира нежелана топлина от триене.
-
За спирания, надвишаващи 15 минути, или понижете температурите на цевта, или прочистете стопилката, за да предотвратите задържането и разграждането на материала.
3. Контрол на матрицата и каландра: Ключови точки
Проблем 5: Значително изменение на напречната дебелина
Това обикновено е резултат от неправилно регулиране на процепа на матрицата или неравномерно разпределение на температурата на стопилката по ширината на матрицата.
Решения:
-
Регулирайте празнините на устните на матрицата въз основа на целевата дебелина. Общ принцип на компенсация е центърът да е малко по-тънък от краищата, за да се компенсира свиването на краищата.
-
Уверете се, че всички нагревателни ленти на матрицата работят равномерно. Неравномерните температури на матрицата причиняват непоследователни скорости на потока на стопилката.
-
За широки листове инсталирайте статичен миксер преди матрицата, за да подобрите равномерността на температурата на стопилката по цялата ширина.
Проблем 6: Материал, полепнал по ролките на каландра или следи от ролките върху листа
Тези дефекти пряко засягат качеството на повърхността и са неприемливи за приложения с прозрачни листове.
Указания за отстраняване на неизправности:
-
Проверете повърхностите на ролката на календара за драскотини, ями или остатъци. Извършвайте рутинно полиране и почистване със специални почистващи препарати за ролки.
-
Контролирайте внимателно температурите на трите ролки: обикновено горната ролка е малко по-гореща от средната ролка, като долната ролка е най-хладна. Точните настройки зависят от дебелината на листа и скоростта на линията.
-
Ако използвате освобождаващ агент или антиблокиращо покритие, осигурете равномерно нанасяне. Прекомерното нанасяне може да причини замъгляване или намаляване на повърхностния гланц.
4. Пяна PS лист: Специфични предизвикателства
Проблем 7: Груба или неравномерна клетъчна структура
За листове от разпенен PS фиността на клетките и еднородността са критични показатели за ефективност. Грубите или неравни клетки значително намаляват механичната якост и топлоизолационните свойства.
Ключови контролни точки:
-
Дисперсията на нуклеиращ агент (талк) е от първостепенно значение. Използвайте ултра фин талк (размер на частиците под 5 μm) и осигурете пълно смесване по време на етапа на смесване.
-
Контролът на температурата във вторичния екструдер (етап на охлаждане) е най-критичният фактор за качеството на пяната. Температурните колебания трябва да се поддържат в рамките на ±1°C.
-
Проверете стабилността на инжектиране на разпенващ агент; колебанията в налягането в инжекционната система влияят пряко на разпределението на размера на клетките.
Проблем 8: Прекомерно свиване на разпенени листове
Прекомерното свиване води до несъответствие на размерите, особено забележимо по време на операциите за термоформоване надолу по веригата.
Решения:
-
Регулирайте скоростта на изтегляне и коефициента на раздуване (BUR). Правилните съотношения на изтегляне насърчават клетъчната ориентация, което намалява последващото свиване.
-
Увеличете леко дозата на нуклеиращия агент - по-фините клетъчни структури допринасят за по-добра стабилност на размерите.
-
Поддържайте умерено напрежение на намотката. Прекомерното напрежение може да предизвика свиване при пълзене, докато листът е под напрежение върху ролката.
5. Ежедневна поддръжка и оптимизиране на производството
Контролен списък за рутинна поддръжка:
-
Сменете екранните пакети въз основа на покачването на обратното налягане, а не само когато налягането стане критично високо. Създайте фиксиран график за подмяна за последователност.
-
Периодично издърпвайте винта и проверявайте цевта за износване. Износените винтове значително намаляват пластичния капацитет и качеството на продукцията.
-
Ролковите лагери на календара и задвижващите вериги често са пренебрегвани точки на износване. Смазвайте редовно и проверявайте паралелността на ролките.
Съвети за енергийна ефективност:
-
По-ниски зададени точки за температура на цевта, където качеството на пластифициране позволява. Всяко намаление с 5°C може да спести приблизително 3–5% от консумацията на енергия.
-
Изолирайте цевите на екструдера, за да минимизирате загубата на топлина в околната среда.
-
Шлайфайте облицовката на ръбовете онлайн, където е възможно, за да избегнете повторното нагряване на охладения скрап.
Стабилна работа на aPS линия за екструдиране на листовезависи от прецизно наблюдение на състоянието на оборудването и непрекъсната оптимизация на процеса. На практика повечето проблеми с качеството произтичат не от дефекти в оборудването, а от оперативни детайли и промени в околната среда. Производствените екипи се насърчават да поддържат подробни регистрационни файлове на параметрите на процеса, свързвайки всяка корекция с полученото качество на продукта. С течение на времето това се превръща в най-ценното, специфично за завода справочно ръководство - много по-полезно от всяко общо ръководство за работа.
Изпратете запитване
X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна.
Политика за поверителност