- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Глобалният пазар на TPE хидроизолационно оборудване се ускорява — вашата производствена линия поддържа ли темпото?
TPE (термопластичен еластомер) водните спирачки заменят PVC и каучука с годишен темп на растеж от 6,8%, движен от инфраструктурни инвестиции в Близкия изток, Югоизточна Азия и Латинска Америка. В същото време уплътненията за проникване на тръби – пренебрегваният работен кон на всеки проект за тунел, язовир и сутерен – отбелязват ръст от 12–15% на годишна база в поръчките на Alibaba.com за шприцовани EPDM и TPE тръбни ботуши.
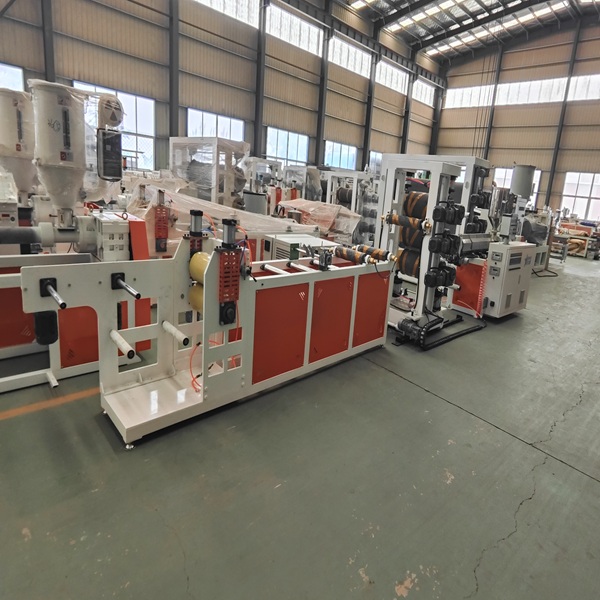
За производителите математиката е проста: специална линия за екструдиране на TPE Waterstop, съчетана с машина за формоване на уплътнение за проникване на тръби, покрива двата края на веригата за доставка на строителна хидроизолация. Ето как изглежда готовата за 2025 г. настройка.
1. Защо TPE Waterstops печелят
TPE предлага три предимства, с които PVC и EPDM не могат да се сравнят:
| Собственост |
PVC |
EPDM гума |
TPE |
| Рециклируемост |
✗ |
✗ |
✓ 100% рециклируем |
| Температурен диапазон |
-10°C до 60°C |
-40°C до 120°C |
-50°C до 130°C |
| Еластично възстановяване |
60–70% |
85–90% |
>95% |
| Заваряемост на място |
Ограничен |
трудно |
✓ Възможност за заваряване с горещ въздух |
| Плътност (g/cm³) |
1.35–1.45 |
1.15–1.30 часа |
0,89–1,10 |
| Въглероден отпечатък (кг CO₂/кг) |
2,5–3,0 |
3,5–4,0 |
1.8–2.2 |
Долен ред:Спецификацията на TPE водни спирачки намалява теглото на материала с 20–25% в сравнение с PVC, като същевременно осигурява по-широка термична толерантност. За вашите клиенти — строителни предприемачи — това се превръща директно в по-ниски логистични разходи и по-малко повреди на фуги на място.
Спецификациите на оборудването, които имат значение
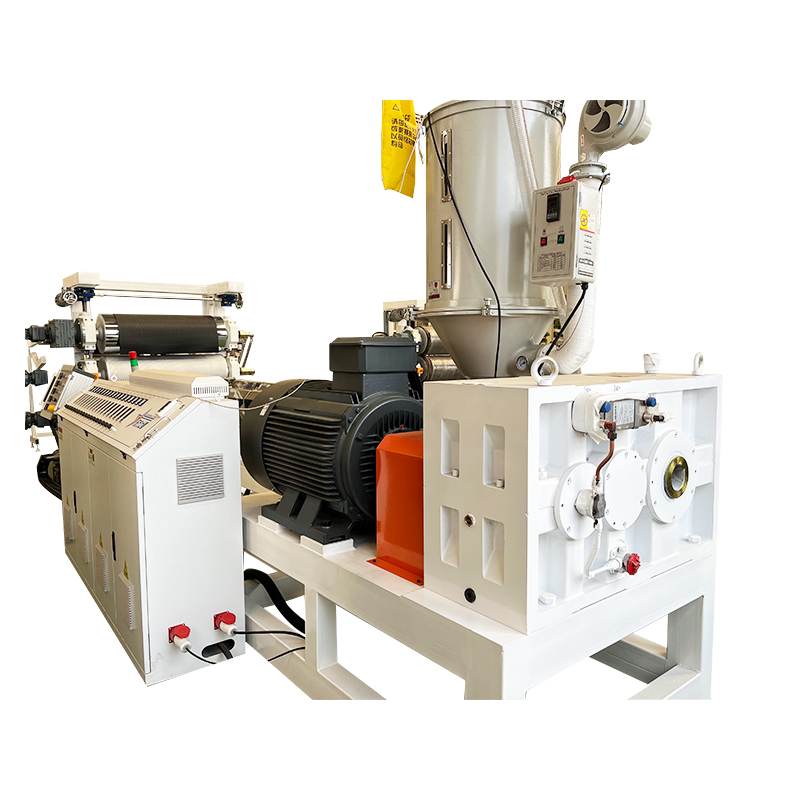
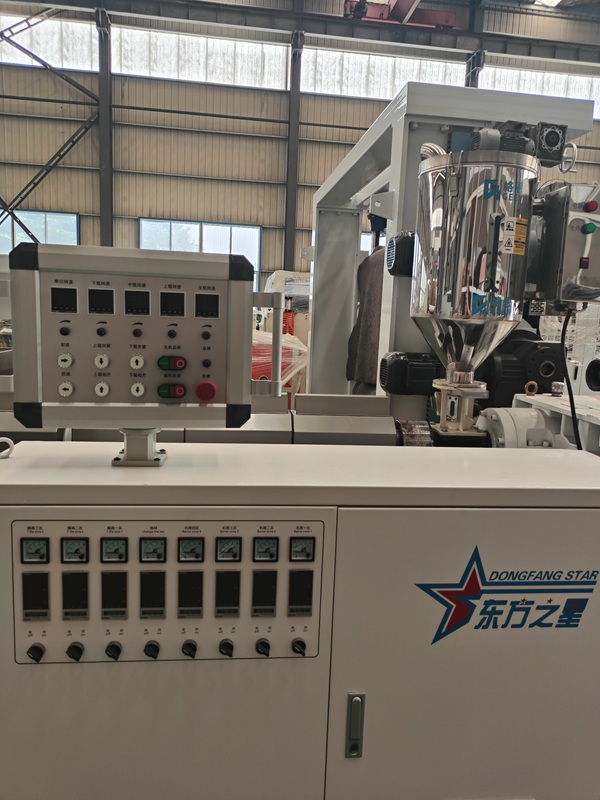
Готовата за 2026 г. линия за екструдиране на TPE Waterstop трябва да включва:
Двушнеков екструдер— 12-зонов независим контрол на температурата (±1,5°C точност), критичен за тесния прозорец за обработка на TPE
Персонализирана модулна щанцова глава— поддържа 3+ профили за спиране на вода (централна крушка, дъмбел, плосък с ребра) без пълна смяна на матрицата; намалява разходите за инструменти с 30–40%
Многостепенен резервоар за вакуумно калибриране— 6 метра ефективна дължина на охлаждане със затворен контур за контрол на температурата на водата
Теглене със серво задвижване— ±0,05% стабилност на скоростта, синхронизирана с мощността на екструдера
Автоматично навиване на бобина— навиване с контролирано напрежение намалява труда с 1 оператор на смяна
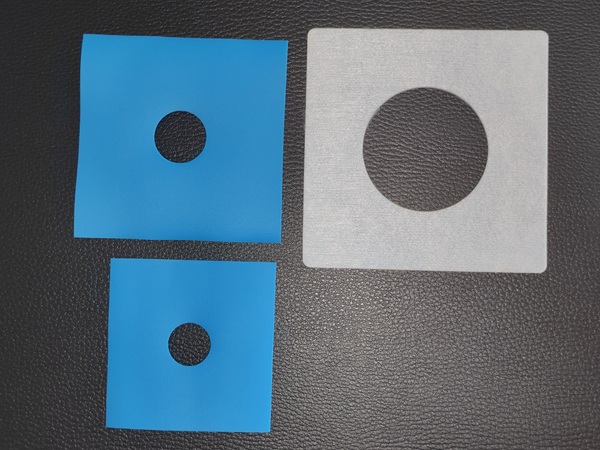
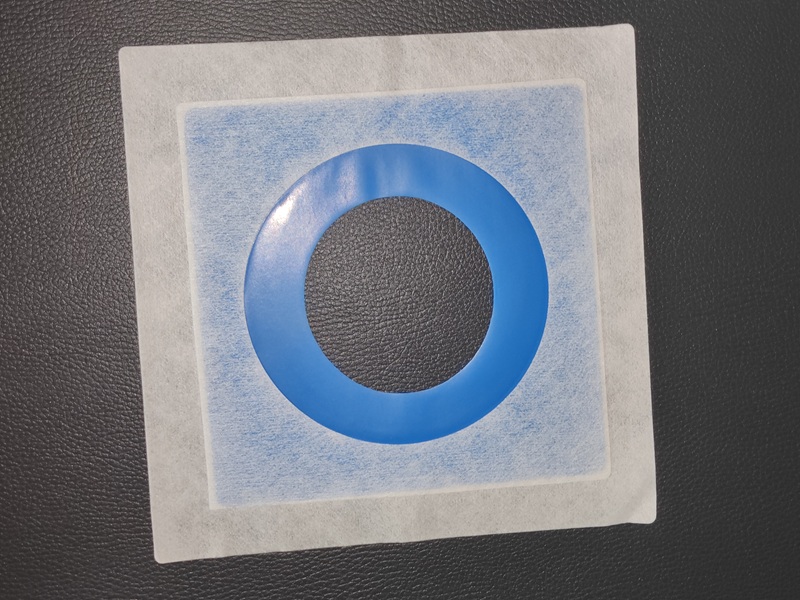
2. Уплътнения за проникване на тръби — пренебрегнатият двигател на растежа
Докато водните спирачки водят до широкомащабни инфраструктурни договори, уплътненията за проникване на тръби (тръбни ботуши, втулки за тръби) представляват сегмент с висок марж и често повтарящи се поръчки. Всяка тръба, минаваща през бетон — от 50 mm обслужващи тръби до 800 mm дренажни тръби — изисква водоустойчиво уплътнение.
Моментна снимка на пазара
| Продукт |
Материал |
Диапазон на диаметъра |
ср. Поръчай Кол |
Брутен марж |
| Малък тръбен ботуш |
EPDM / TPE |
50–110 мм |
5 000–20 000 бр |
35–45% |
| Среден тръбен ботуш |
EPDM / PVC |
125–250 мм |
2000–5000 бр |
40–50% |
| Голямо уплътнение за проникване |
EPDM / силикон |
300–800 мм |
500–2000 бр |
45–55% |
| Уплътнение с индивидуална форма |
TPE / EPDM |
По спец |
1 000–10 000 бр | 50–60% |
Най-добро оборудване: Машините за леене под налягане с 200–500 тона сила на затягане покриват 90% от търговските диапазони на диаметъра, като същевременно поддържат 15–25 секунди времена на цикъла за EPDM съединения. Целеви обем на инжектиране: 800–1200 cm³, L/D съотношение на винта 20:1 за оптимално EPDM пластикиране.
3. Три характеристики, които отделят оборудването от 2025 г. от наследените линии
① Гъвкавост на материала — измерена чрез времето за смяна
Линия, която превключва между TPE, PVC и EPDM с <4 часа превключване, умножава вашия адресируем пазар. Търсете:
- Връзки с щанцова глава с бързо затягане (без болтове)
- Сегментиран винтов дизайн за бързо изчистване на материала
- Захранване с двоен бункер с автоматично превключване
Факт: Производителите, работещи с линии с много материали, получават 2,3 пъти повече RFQ в сравнение с конкурентите с един материал.
② Ниво на автоматизация — Измерено чрез работна сила на смяна
| Ниво на автоматизация |
Оператори / Shift |
Скорост на скрап |
Типичен период на ROI |
| Ръководство (наследено) |
4–5 |
8–12% |
— |
| Полуавтоматичен (основен PLC) |
2–3 |
5–8% |
14–18 месеца |
| Напълно автоматичен (серво + PLC) |
1–2 |
2–4% |
10–12 месеца |
Скокът от полуавтоматичен към напълно автоматичен намалява годишните разходи за скрап с приблизително $18 000 – $25 000 за линия, произвеждаща 1200 тона/годишно — ефективно самофинансиране на надграждането на автоматизацията.
③ Дизайн на главата на матрицата — измерено чрез разходите за смяна на профила
Модулните щанцови глави спестяват $8,000–$15 000пер yухо в матрици и 15–20професионалистпроизводстводниАнобикновено. За перспектива: традиционната фиксирана щанцова глава изисква 4–6 часа за промяна на профила; модулните системи извършват превключването за по-малко от 45 минути.
Изпратете запитване
X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна.
Политика за поверителност